C32 · Non-ferrous Metallurgy
有色金属冶炼和压延加工业用不锈钢板:904L/2205 选型与 3 项部位清单
有色金属冶炼和压延加工业里我们整理了 3 个用不锈钢的部位:常用 904L / 2205 / 254SMO,厚度覆盖 2–50 mm。
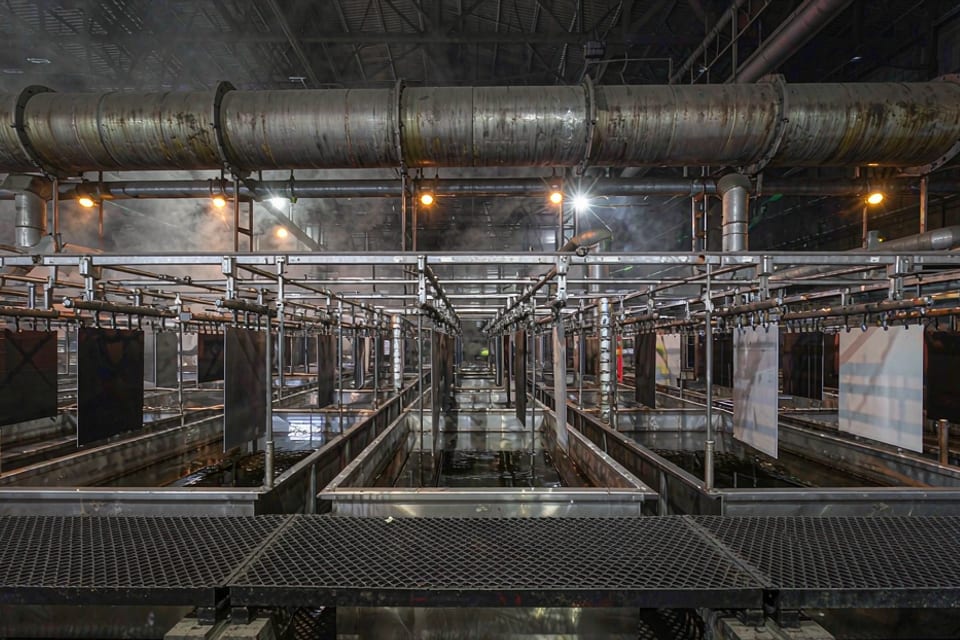
3 个部位与选材清单
| 部位 / 零件 | 推荐牌号 | 规格 / 厚度 | 表面 | 主要失效工况 | 参考标准 |
|---|---|---|---|---|---|
| 湿法冶金浸出槽/管道/阀门 | 904L/254SMO/2205 | 槽体3–12mm;管道2–8mm | 2B/酸洗 | H₂SO₄ 100g/L+95℃+Cl⁻≤50ppm+redox 350mV→均匀腐蚀+点蚀;316L在此工况快速失效(案例:槽体904L合格,管道/阀门误用316,约3周泄漏) | ASTM A240;GB/T 3280 |
| 电解/电积槽内衬/极板 | 316L/2205/904L | 2–8mm | 2B/酸洗 | 酸性电解液+电流+Cl⁻→点蚀/缝隙腐蚀 | ASTM A240;YS/T 冶炼设备标准 |
| 有色金属熔炼坩埚/炉内衬 | 310S/耐热铸件 | 10–50mm | 铸面/加工面 | 高温+熔融金属侵蚀+热疲劳 | GB/T 8492;GB/T 3280 |
表内是常规配置。同一种零件在不同介质、温度与焊接方式下可能从 304 换成 316L 或 2205 —— 把使用条件说清楚,比直接指定牌号更省事。
选材要点
- 这个行业出现最多的牌号是 904L(2)、2205(2)、254SMO(1) —— 括号里是涉及部位的条数,可作为报价与备料的起点。
- 氯离子与盐分是最常见的腐蚀来源(点蚀、缝隙腐蚀)(2/3 项命中)。
- 厚度跨度 2–50 mm:薄板多为成形件(要考虑折弯回弹与拉深开裂),厚板多为焊接结构件(要考虑热输入与敏化)。
常见问题
有色金属冶炼和压延加工业用哪种不锈钢最多?
按总册这 3 个部位统计,出现最多的是 904L(2 项)、2205(2 项)、254SMO(1 项)。具体到某个零件仍要看介质与温度,例如同样是不锈钢台面,接触盐水的就该从 304 换到 316L。
最容易出问题的是哪类部位?
按失效描述,典型是「湿法冶金浸出槽/管道/阀门」:H₂SO₄ 100g/L+95℃+Cl⁻≤50ppm+redox 350mV→均匀腐蚀+点蚀;316L在此工况快速失效(案例:槽体904L合格,管道/阀门误用316,约3周泄漏);推荐牌号 904L/254SMO/2205,规格 槽体3–12mm;管道2–8mm。这类工况建议在图纸阶段就把介质浓度、温度与清洗方式说清楚。
厚度一般要选多厚?
清单里的厚度区间是 2–50 mm。薄板看成形与表面,厚板看焊接与结构强度;同一部位不同设备厂家的取值也会不同,按你的图纸或工况复核。
相关材质与相邻行业
应用部位3 个